Il y a une question qui revient à chaque consultation, presque toujours formulée de la même façon : « Combien ça coûte, la pièce ? » Et c'est là que le malentendu commence. Parce que le prix d'une pièce moulée, en réalité, se décide bien avant le devis. Il se décide au moment où l'on choisit le procédé.
Fonderie sous pression ou moulage en sable : derrière ce qui ressemble à un arbitrage technique se cache une décision économique lourde. Coût unitaire, tolérances tenables, épaisseurs accessibles, délai avant la première pièce bonne, capacité à faire évoluer la définition en cours de route. Tout se joue là.
Un mauvais arbitrage, ça se paie deux fois. Soit par un outillage surdimensionné pour des volumes qui ne viendront jamais. Soit par des reprises d'usinage qui viennent grignoter la marge, pièce après pièce, pendant huit ou dix ans de production. Personne ne s'en rend compte la première année. Au bout de la cinquième, le calcul est douloureux.
Ce guide reprend les critères qui décident vraiment : volume de série, géométrie, alliage, précision, santé matière, amortissement. La grille de lecture d'un fondeur, pas une fiche technique de plus.
Deux procédés, deux philosophies industrielles
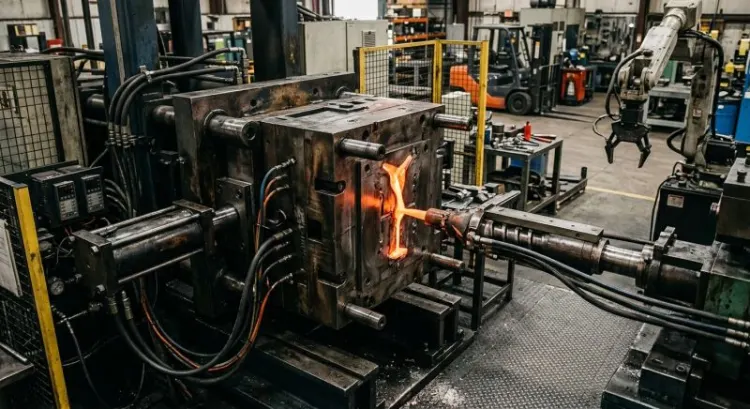
La fonderie sous pression : injecter vite, dans un moule qui dure
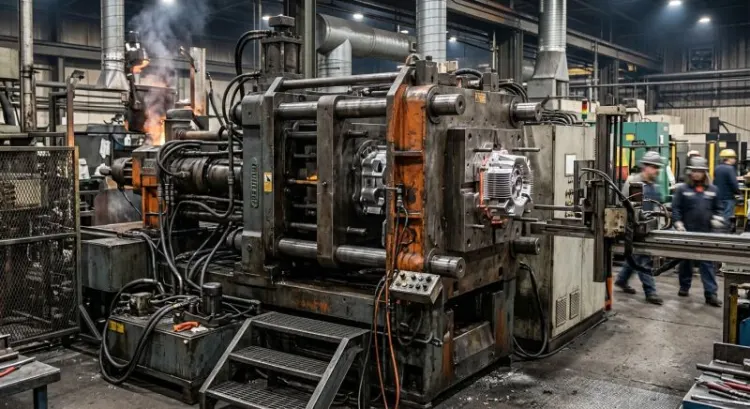
Le principe tient en une phrase : le métal liquide est projeté dans une matrice en acier à outil sous plusieurs centaines de bars, à des vitesses de remplissage de l'ordre de 30 à 60 m/s. Autant dire que le remplissage est quasi instantané.
Le moule est métallique, refroidi, réutilisable des dizaines de milliers de fois. Le cycle se compte en secondes, pas en minutes.
La logique sous-jacente ? Celle de la répétabilité de masse. On investit lourdement en amont dans un outillage, puis on amortit patiemment sur des dizaines de milliers de pièces rigoureusement identiques. C'est un pari sur le volume, et il faut le prendre en connaissance de cause.
Le moulage en sable : détruire le moule à chaque coulée
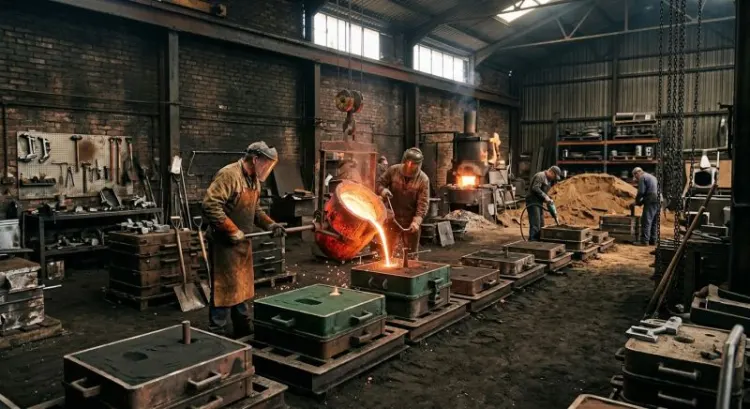
Ici, tout s'inverse. L'empreinte est formée dans un sable aggloméré autour d'un modèle, puis détruite au décochage. Le métal est coulé par gravité, ou sous basse pression selon les variantes. Seul le modèle survit, en bois, en résine ou en métal selon la cadence visée.
Investissement initial faible. Coût unitaire stable, quel que soit le volume. Liberté géométrique considérable.
Cette souplesse a un prix, évidemment : état de surface plus rugueux, tolérances plus larges, temps de cycle sans commune mesure avec la sous-pression. Ce n'est pas un défaut, c'est la contrepartie assumée d'un procédé qui ne demande pas d'engagement financier massif.
Le volume de série : le critère qui tranche en premier
Où se situe vraiment le point de bascule
Une matrice de fonderie sous pression, c'est plusieurs dizaines de milliers d'euros. Parfois beaucoup plus, dès qu'il faut multiplier les noyaux mobiles et les tiroirs. Un modèle de moulage en sable coûte typiquement un ordre de grandeur en dessous.
Mais poser la question en ces termes est déjà une erreur. La bonne question n'est pas « quel procédé est le moins cher », elle est « à partir de quelle quantité l'amortissement bascule ».
- Sous quelques centaines de pièces : le sable s'impose presque systématiquement. L'outillage sous pression ne s'amortira jamais.
- Entre 1 000 et 10 000 pièces par an : c'est la zone grise, celle où l'arbitrage se joue réellement. La complexité de la pièce et les reprises d'usinage évitées font pencher la balance dans un sens ou dans l'autre.
- Au-delà de 10 000 à 20 000 pièces par an : la fonderie sous pression devient très difficile à concurrencer sur le coût pièce.
Ces bornes ne sont pas des dogmes. Une pièce très simple déplace le seuil vers le haut, une pièce très usinée le fait descendre.
Le paramètre que presque personne n'intègre
La durée de vie du programme. C'est le grand oublié des tableurs de comparaison.
Un volume annuel modeste, mais tenu sur huit ans, justifie parfois un outillage permanent que le même volume sur dix-huit mois ne justifierait absolument pas. Raisonnez en quantité cumulée sur la vie du produit. Pas en cadence annuelle isolée de son horizon.
Géométrie et complexité : ce que chaque procédé autorise
Épaisseurs de paroi et allègement
La pression d'injection permet de remplir des parois de 1 à 2 mm sur des surfaces développées importantes. C'est un domaine tout simplement hors d'atteinte de la coulée gravitaire, quels que soient les efforts d'alimentation.
Sur un carter, un boîtier électronique, une pièce d'allègement, l'écart de masse peut atteindre 30 à 40 %. Dans l'automobile ou l'aéronautique, ce chiffre suffit à clore le débat.
Le moulage en sable, lui, impose des épaisseurs minimales plus généreuses. Comptez 4 à 6 mm selon l'alliage et le développé. En contrepartie, il encaisse des masses lourdes et des dimensions hors gabarit sans broncher. Là où la sous-pression plafonne mécaniquement, le sable ne connaît pas de véritable limite haute.
Contre-dépouilles et formes internes
Une matrice acier n'accepte que ce qu'elle peut démouler. Dépouilles obligatoires, contre-dépouilles limitées aux tiroirs et noyaux mobiles, et chacun de ces mécanismes renchérit l'outillage tout en allongeant le cycle. Multipliez les tiroirs, et le devis d'outillage grimpe très vite.
Le sable ignore superbement cette contrainte. Un noyau détruit au décochage libère absolument n'importe quelle cavité interne : circuits de refroidissement sinueux, chambres borgnes, réseaux hydrauliques enchevêtrés.
Sur une pièce à géométrie interne torturée, la question du procédé est souvent déjà tranchée avant même d'avoir été posée.
Les alliages : la contrainte qu'on découvre trop tard
Ce que la sous-pression sait couler
Le procédé reste réservé aux alliages à bas point de fusion. Aluminium, zinc, magnésium. Au-delà, la matrice acier ne survivrait tout simplement pas aux cycles thermiques répétés.
Le zamak descend même sous les 400 °C, ce qui autorise des cadences et des durées de vie d'outillage assez remarquables. Certaines matrices zamak dépassent le million de pièces.
L'ouverture du moulage en sable
Fontes lamellaires et à graphite sphéroïdal, aciers moulés, alliages cuivreux, superalliages. Le sable couvre l'intégralité du spectre métallurgique.
Si votre cahier des charges impose une fonte GS ou un acier faiblement allié, inutile de poursuivre la comparaison. La question est réglée.
Précision, état de surface et coût d'usinage
Comparer les bons chiffres
La fonderie sous pression tient couramment des tolérances de l'ordre du dixième de millimètre sur les cotes courtes, avec des rugosités de 1 à 2 µm Ra. Beaucoup de fonctions sortent directement bonnes, sans la moindre reprise.
Le moulage en sable travaille dans des plages nettement plus larges, avec des états de surface qui imposent d'usiner toutes les portées fonctionnelles. Encore une fois : ce n'est pas un défaut du procédé. C'est sa nature.
Le seul calcul qui compte : le coût de la pièce finie
C'est le point où la plupart des comparaisons dérapent.
Une pièce brute moins chère, mais qui réclame quatre opérations d'usinage, peut très bien coûter plus cher une fois livrée conforme qu'une pièce injectée sortie quasiment finie. On l'a vu des dizaines de fois sur des consultations réelles.
Alors comparez toujours des pièces au même stade d'achèvement. Surcoûts de bridage, de contrôle et de rebut inclus. Un prix de pièce brute isolé de son contexte n'a strictement aucune valeur décisionnelle.
Santé matière et aptitude aux traitements
Porosités et gaz occlus
La vitesse d'injection en sous-pression emprisonne de l'air. C'est physique, on ne l'évite pas totalement.
Ces micro-porosités internes restent sans conséquence sur une pièce d'aspect ou de structure courante. Elles deviennent en revanche rédhibitoires dès qu'il faut garantir l'étanchéité sous pression, ou passer un traitement thermique : le gaz se dilate et forme des cloques en surface. Les variantes sous vide et à haute intégrité repoussent cette limite, mais à un coût supérieur.
La coulée gravitaire en sable, plus lente et bien mieux alimentée par les masselottes, produit une santé matière généralement supérieure à cœur. C'est précisément ce qui la rend incontournable sur les pièces de sécurité soumises à qualification.
Étanchéité, soudabilité, traitement thermique
Votre pièce doit être soudée, traitée thermiquement, ou tenir une épreuve d'étanchéité ? Le sable s'impose, ou à la rigueur une sous-pression sous vide.
Ce point mérite d'être vérifié tôt. Beaucoup trop de projets le découvrent au moment de la qualification, quand l'outillage est déjà lancé et payé. À ce stade, les options se réduisent singulièrement.
Délais, réactivité et gestion du risque projet
Le temps de mise au point
Une matrice de fonderie sous pression demande plusieurs mois entre la validation de la définition et la première pièce conforme. Conception thermique, usinage, essais, retouches successives. Et une modification de dessin après lancement se paie cher, très cher.
Un modèle de moulage en sable se réalise en quelques semaines et se retouche à moindres frais. Sur un produit dont la définition n'est pas encore figée, cette souplesse a une valeur économique bien réelle, même si elle n'apparaît sur aucune ligne de devis.
La stratégie hybride, souvent la plus intelligente
Beaucoup de programmes gagnent à démarrer en sable pour les préséries et la validation terrain, puis à basculer en sous-pression une fois les volumes confirmés et la définition stabilisée.
Le surcoût des premières centaines de pièces ? Voyez-le comme une prime d'assurance contre un outillage figé sur une définition erronée. C'est rarement de l'argent perdu.
Grille de décision : quel procédé pour votre pièce
Optez pour la fonderie sous pression si
- Vos volumes dépassent durablement la dizaine de milliers de pièces par an.
- Votre alliage est un aluminium, un zinc ou un magnésium.
- Les parois minces et l'allègement sont des enjeux fonctionnels, pas des souhaits.
- Vous cherchez à réduire massivement les reprises d'usinage.
- La définition produit est stabilisée et validée.
Optez pour le moulage en sable si
- Vos séries sont courtes, moyennes ou franchement irrégulières.
- Votre alliage est une fonte, un acier ou un cuivreux.
- La pièce est massive, hors gabarit, ou à géométrie interne complexe.
- La santé matière, l'étanchéité ou le traitement thermique sont critiques.
- La définition est encore susceptible d'évoluer.
Les erreurs qui coûtent le plus cher
Choisir le procédé avant d'avoir conçu pour lui
Une pièce dessinée sans la moindre contrainte de démoulage, puis confiée à un mouliste, devient inévitablement un outillage à tiroirs multiples. Cher, lent, fragile.
La conception pour fabrication doit intervenir dès l'esquisse. Pas au moment de la consultation, quand les volumes de matière sont figés et que plus personne ne veut redessiner.
Sous-estimer, ou surestimer, le volume réel
Les prévisions commerciales optimistes ont ruiné plus d'un business case d'outillage. On promet 40 000 pièces par an, on en fait 6 000.
Dimensionnez sur un scénario prudent, quitte à basculer plus tard vers un procédé plus capitalistique. L'inverse est beaucoup plus difficile à rattraper.
Comparer des devis qui ne sont pas comparables
Exigez systématiquement le coût de la pièce finie, contrôlée, livrée. C'est la seule base d'arbitrage honnête, et curieusement, c'est celle qu'on demande le moins souvent.
Faire trancher la question par un fondeur, en amont
La comparaison théorique, aussi rigoureuse soit-elle, ne remplacera jamais l'analyse d'une définition réelle. Simulation de remplissage, étude de démoulage, calcul d'amortissement sur votre scénario de volumes : ce sont ces éléments qui transforment une intuition en décision documentée.
Un conseil, pour finir. Faites intervenir votre fondeur au stade de la conception, pas à celui de la consultation. C'est là, et nulle part ailleurs, que se gagnent les points de marge sur toute la durée de vie de la pièce.