Deux procédés, deux philosophies, et un choix qui se joue très tôt
Il existe un seuil, dans la conception plastique, où les certitudes s'effondrent. Tant qu'une pièce tient dans un moule d'injection raisonnable, le raisonnement est balisé : on chiffre, on amortit, on lance. Mais dès que le gabarit dépasse le mètre, tout change. Le tonnage de presse explose. Le moule devient un investissement à six chiffres. Les épaisseurs de paroi imposées par le remplissage ne correspondent plus du tout au besoin réel. Et là, deux familles de procédés prennent le relais : le thermoformage et le rotomoulage.
Le réflexe classique consiste à comparer les deux comme on comparerait deux machines-outils, spécification contre spécification. C'est une erreur d'angle. Ce ne sont pas deux versions d'une même chose. Ce sont deux logiques de mise en forme qui n'ont presque rien en commun, sinon leur capacité à produire du grand format sans se ruiner en outillage.
L'arbitrage réel se joue sur quatre axes : la géométrie de la pièce, le volume de série sur trois ans, les exigences mécaniques et d'aspect, et le délai avant première livraison. Le reste découle.
Deux logiques de mise en forme radicalement différentes
Le thermoformage : partir d'une plaque
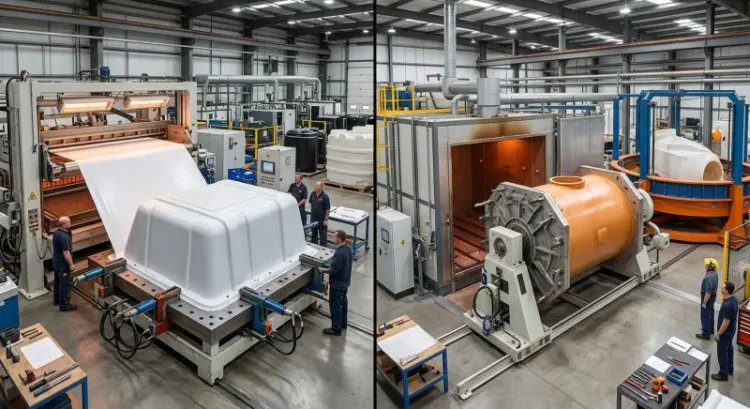
Une plaque de matière extrudée est chauffée jusqu'à atteindre son état caoutchouteux, ce moment particulier où le polymère devient malléable sans couler. Elle est ensuite plaquée sur un moule par dépression, parfois avec l'aide d'une pression complémentaire. Refroidissement, démoulage, détourage. Le cycle complet se compte en minutes.
Sous ce terme générique se cachent plusieurs variantes qu'il faut distinguer. Le thermoformage négatif plaque la matière dans une empreinte creuse, le positif l'étire sur une forme mâle. Le thermoformage sous vide simple suffit pour des formes peu profondes. L'assistance au poinçon devient indispensable dès qu'il faut pré-étirer la matière avant l'aspiration, pour éviter que les angles ne s'amincissent dangereusement.
Pour les grandes pièces techniques, c'est le thermoformage épais qui nous intéresse, celui qu'on appelle heavy gauge dans le métier. Plaques de 2 à 12 mm, machines de plusieurs mètres carrés, détourage sur centre d'usinage 5 axes. Rien à voir avec le thermoformage mince des barquettes alimentaires, même si le principe physique reste identique.
Le rotomoulage : partir d'une poudre
Le procédé paraît presque artisanal quand on le décrit. Une quantité précise de poudre polymère, du polyéthylène dans l'immense majorité des cas, est déposée dans un moule creux et fermé. Le moule part en four, entraîné par une rotation biaxiale lente. La poudre fond progressivement et vient se déposer sur les parois chaudes, couche après couche. Puis refroidissement, toujours sous rotation, et démoulage.
Un détail change absolument tout : il n'y a aucune pression. La matière se répartit par gravité et par adhérence thermique. Rien ne la force à aller quelque part.
Cette absence de pression explique à peu près toutes les différences qui suivent. L'épaisseur homogène, les angles renforcés au lieu d'être amincis, les tolérances plus larges, la possibilité de faire des pièces fermées d'un seul tenant, la lenteur du cycle. Tout tient à ça. Quand un bureau d'études intègre cette idée unique, la moitié des questions se répond d'elle-même.
Le critère qui tranche en premier : la géométrie de la pièce
Avant de parler prix, avant même de parler série, il faut regarder la forme. Parce que dans un nombre considérable de cas, la géométrie a déjà tranché et personne ne s'en est aperçu.
Règle simple. Pièce ouverte, coque, panneau, capot, plateau, habillage, carénage : thermoformage. Pièce creuse fermée ou semi-fermée, double paroi, réservoir, bac, conteneur, corps de machine : rotomoulage.
Cette règle couvre peut-être 70 % des projets. Ce sont les 30 % restants qui font l'objet des vraies discussions.
Prenons le cas d'une coque profonde. Sur le papier, c'est une pièce ouverte, donc du thermoformage. Sauf que si la profondeur dépasse largement la largeur, le taux d'étirage devient critique. La plaque s'amincit là où elle travaille le plus, c'est-à-dire dans les angles inférieurs, précisément là où on aurait besoin de matière. On peut compenser par un poinçon de pré-étirage, par une plaque plus épaisse au départ, par un dessin plus généreux en rayons. Mais on paie, en matière et en mise au point.
Le cas inverse existe aussi. Une pièce plate et large, très étendue, très peu profonde. Techniquement rotomoulable, mais absurde : le moule occupe un volume de four considérable pour déposer très peu de matière. Le cycle devient interminable, le coût pièce s'envole. Personne ne fera ça.
Contre-dépouilles, nervures, inserts
Là où les deux procédés divergent nettement, c'est sur ce qu'ils tolèrent en matière de complexité de forme.
Le rotomoulage accepte les inserts métalliques noyés directement dans la matière pendant le cycle. Bossages filetés, plaques de fixation, douilles : tout cela peut être positionné dans le moule avant chargement de la poudre, et se retrouve parfaitement ancré dans la paroi. C'est un avantage sous-estimé, qui supprime des opérations d'assemblage entières.
Le thermoformage, lui, tolère mal les contre-dépouilles. Il faut des tiroirs mobiles dans le moule, ce qui renchérit l'outillage et allonge le cycle. Dans la pratique, on redessine la pièce pour les éviter, ou on les reprend en usinage après coup.
Point commun aux deux procédés : ni l'un ni l'autre ne produit de nervures franches comme le ferait l'injection. La rigidité s'obtient par la forme (galbes, plis, doubles parois, nervures en relief moulé) et non par une surépaisseur locale. C'est une gymnastique mentale à laquelle les concepteurs venus de l'injection mettent parfois du temps à s'habituer.
Épaisseur, régularité de paroi et tenue mécanique
Voilà le vrai différenciateur technique, celui qui devrait figurer en haut du cahier des charges.
En thermoformage, l'épaisseur est variable par nature. Ce n'est pas un défaut de process, c'est la physique : une plaque de 6 mm qui s'étire pour épouser une forme profonde ne peut pas rester à 6 mm partout. Elle s'affine proportionnellement à son étirement local. Un bon thermoformeur sait prédire cette répartition, la simuler, la corriger par le dessin du poinçon. Mais il ne peut pas l'annuler.
Conséquence pratique : sur une pièce thermoformée profonde, la zone la plus sollicitée mécaniquement est souvent la plus mince. Cela se gère, à condition de l'avoir anticipé dès le plan.
En rotomoulage, c'est l'inverse. L'épaisseur est remarquablement homogène, et les angles internes sont même plutôt renforcés, la matière ayant tendance à s'y accumuler légèrement. Une pièce rotomoulée est structurellement saine, même dans ses recoins. En revanche, les tolérances dimensionnelles sont plus larges, et le retrait du polyéthylène (de l'ordre de 3 %, avec des variations selon les grades et les épaisseurs) doit être intégré très en amont dans la conception du moule.
D'où l'orientation naturelle : une pièce structurelle exposée aux chocs, aux manipulations brutales, aux charges répétées penchera vers le rotomoulage. Le polyéthylène encaisse, se déforme, revient. Une pièce d'habillage, de carénage, où la précision de forme et l'aspect priment sur la résistance à l'impact, penchera vers le thermoformage.
Le nerf de la guerre : outillage et volume de série
Coût et délai de moule
Un moule de thermoformage peut être en résine chargée pour les toutes petites séries, en bois usiné et stabilisé pour les séries pilotes, en aluminium usiné avec circuit de régulation thermique pour la production. L'écart de prix entre ces trois options est considérable, ce qui permet d'ajuster l'investissement au risque réel du projet.
Un moule de rotomoulage est généralement une coquille en tôle d'acier soudée, ou en aluminium coulé pour les formes plus complexes et les séries plus longues. Il doit être étanche, résister aux cycles thermiques répétés, et supporter la manipulation en four.
Ce qu'il faut retenir, et que trop de bureaux d'études découvrent tard : ces deux procédés partagent un avantage décisif face à l'injection. L'outillage coûte typiquement 5 à 20 fois moins cher, et il n'y a aucun tonnage de presse à financer. Sur une pièce d'un mètre cinquante, cet écart ne se compte pas en pourcentage mais en dizaines de milliers d'euros.
Le délai suit la même logique. Là où un moule d'injection grande dimension se négocie en mois, un outillage thermoformage ou rotomoulage se livre en semaines. Pour un projet contraint par une date de salon, un lancement commercial ou une homologation, cet écart pèse parfois plus lourd que le prix.
Cadence et coût pièce
Le thermoformage tourne vite. Quelques minutes par cycle, parfois moins sur des pièces simples, avec possibilité de multi-empreintes sur les formats réduits. Il s'adapte donc très bien aux séries moyennes et importantes.
Son point faible, c'est la matière. On part d'une plaque rectangulaire pour obtenir une pièce qui, elle, ne l'est jamais. Le détourage génère des chutes, parfois 20 à 40 % du poids initial selon la forme. La bonne nouvelle : ces chutes sont recyclables en interne, rebroyées et réintégrées dans la production de nouvelles plaques. La moins bonne : il faut que la filière soit organisée pour ça, et que la matière le permette.
Le rotomoulage, lui, est lent. Vraiment lent. Un cycle four se compte en dizaines de minutes, parfois plus d'une heure sur les grosses pièces épaisses. Impossible d'accélérer : le transfert thermique impose son rythme.
Mais il a une vertu que peu de procédés partagent : le coût pièce est quasiment insensible au volume. Produire dix pièces ou mille pièces ne change pratiquement rien au prix unitaire, puisqu'il n'y a ni amortissement lourd, ni gain de productivité massif à espérer. Cette linéarité en fait le procédé roi des petites et moyennes séries, de l'unité à quelques milliers d'exemplaires par an. Et accessoirement, elle rend le chiffrage prévisible, ce que les acheteurs apprécient.
Le seuil de bascule
À quel moment faut-il changer de camp ? La question revient systématiquement, et la réponse honnête est : ça dépend de la pièce. Mais une grille de lecture existe.
Pour du prototype et de la très petite série, quelques unités à quelques dizaines, le rotomoulage est souvent imbattable, à condition que la géométrie s'y prête. L'outillage reste modeste, le coût pièce est connu d'avance.
Sur une série pilote, quelques centaines de pièces, les deux procédés deviennent comparables et l'arbitrage se fait sur les critères techniques plutôt qu'économiques.
Au-delà de quelques milliers de pièces par an, le temps de cycle du rotomoulage commence à peser lourd : il faut multiplier les moules, donc multiplier l'investissement, et la capacité four devient un facteur limitant. Le thermoformage reprend l'avantage.
Rien n'interdit d'ailleurs de commencer un projet en rotomoulage, valider le marché, puis basculer en thermoformage ou en injection quand les volumes le justifient. C'est même une stratégie prudente. Le coût d'entrée réduit permet de tester sans engager la trésorerie, quitte à réinvestir plus tard sur des bases commerciales solides. Combien de projets ont été enterrés parce qu'on avait exigé, dès le départ, un outillage dimensionné pour un volume purement hypothétique ?
Matières disponibles et conséquences fonctionnelles
Sur ce point, l'écart entre les deux procédés est frappant, et il est rarement mis en avant assez tôt dans les discussions.
Le rotomoulage est dominé, écrasé même, par les polyéthylènes. PEHD standard pour la majorité des applications, PE réticulé quand il faut de la tenue chimique et thermique renforcée. On trouve aussi du polypropylène, du polyamide, du PVC plastisol pour des usages spécifiques, mais cela reste marginal en volume.
Ce que cela apporte : une excellente résistance chimique, une bonne tenue aux UV dès lors que la matière est correctement additivée, une insensibilité remarquable à l'humidité, et un comportement au choc très favorable, y compris par température négative.
Ce que cela coûte : une rigidité limitée (le PE flue sous charge permanente, il faut le savoir), peu de liberté esthétique, et une impossibilité pratique d'obtenir de la transparence.
Le thermoformage ouvre un catalogue infiniment plus large. ABS pour les carénages techniques, PMMA quand il faut de la transparence et de la brillance, PS pour les applications économiques, polycarbonate pour la résistance au choc combinée à la transparence, PET, PP, et surtout les complexes coextrudés : ABS/PMMA pour combiner tenue mécanique et surface protégée aux UV, bi-matière pour dissocier la face vue de la face technique.
Cette diversité de matières se traduit directement en possibilités fonctionnelles : des aspects de surface, des transparences, des rigidités, des tenues au feu tout simplement inaccessibles en rotomoulage.
Le contact alimentaire mérite une mention à part. Il est parfaitement atteignable dans les deux procédés, mais il faut le spécifier dès le choix de la matière, exiger les déclarations de conformité, et vérifier que le grade retenu est bien couvert. C'est le genre de sujet qui, découvert en fin de projet, fait perdre plusieurs semaines.
Même vigilance sur la tenue au feu, particulièrement en ferroviaire, en bâtiment ou en équipement électrique, où les exigences normatives conditionnent le choix matière avant même le choix du procédé.
Aspect de surface et finition
Sujet sensible, parce que c'est souvent lui qui déclenche les insatisfactions en fin de projet.
En thermoformage, la face en contact avec l'air conserve exactement l'aspect de la plaque d'origine : brillant, mat, grainé, texturé, teinté dans la masse. C'est une surface de qualité, régulière, prévisible. La face en contact avec le moule est nettement moins définie, elle peut porter des marques de refroidissement ou de reprise de vide.
D'où une décision cruciale, à prendre dès le plan : quelle est la face vue ? Si c'est l'extérieur de la pièce, on part sur un moule négatif. Si c'est l'intérieur, un moule positif. Ce simple choix conditionne toute la conception de l'outillage, et le corriger après coup revient à refaire le moule.
En rotomoulage, l'aspect de peau est caractéristique et immédiatement reconnaissable. La texture est celle du moule, la teinte est dans la masse. La surface externe est correcte, la surface interne plus irrégulière puisqu'elle correspond à la dernière couche de fusion.
Un point qu'il ne faut surtout pas découvrir en production : on ne peint pas du polyéthylène directement. Sa faible énergie de surface empêche toute adhérence durable. Il faut un traitement préalable, flammage ou primaire d'accrochage, et l'intégrer au chiffrage dès le départ. Une pièce rotomoulée que l'on prévoit de peindre coûte plus cher qu'une pièce rotomoulée teintée masse, ce qui semble évident dit comme ça, mais qui se perd régulièrement dans les allers-retours de conception.
Opérations secondaires
Voilà probablement le poste le plus sous-estimé de tous les chiffrages.
Côté thermoformage : détourage sur centre 5 axes, perçages, thermosoudure, collage, assemblage multi-coques quand la pièce finale résulte de plusieurs demi-formes. Ces opérations sont maîtrisées, mais elles s'additionnent.
Côté rotomoulage : usinage des ouvertures (une pièce rotomoulée sort fermée, il faut souvent y percer trappes et passages), taraudage ou pose d'inserts, et parfois injection de mousse isolante entre les deux parois d'une pièce double peau. Ce dernier point, d'ailleurs, constitue un argument majeur pour tout ce qui touche à la chaîne du froid ou à l'isolation acoustique.
Dans un nombre non négligeable de projets, ces post-traitements pèsent plus lourd dans le prix final que le procédé de mise en forme lui-même. Un chiffrage qui compare deux procédés sans intégrer les opérations secondaires ne compare rien du tout.
Tableau comparatif de synthèse
| Critère | Thermoformage épais | Rotomoulage |
|---|---|---|
| Type de pièce | Ouverte : coque, capot, panneau, habillage | Creuse fermée ou semi-fermée, double paroi |
| Volume pertinent | Séries moyennes à importantes | De l'unité à quelques milliers/an |
| Coût d'outillage | Faible à modéré (résine, bois, aluminium) | Faible à modéré (acier soudé, aluminium coulé) |
| Délai d'outillage | Quelques semaines | Quelques semaines |
| Épaisseur de paroi | Fonction de la plaque de départ et de l'étirage | Pilotée par la quantité de poudre chargée |
| Régularité de paroi | Variable, amincissement dans les zones étirées | Très homogène, angles plutôt renforcés |
| Tolérances | Serrées, proches de l'usinage après détourage | Plus larges, retrait PE à intégrer |
| Matières | ABS, PMMA, PC, PS, PET, PP, coextrudés | PEHD, PE réticulé, plus rarement PP, PA, PVC |
| Aspect | Large choix : brillant, grainé, transparent, bi-matière | Peau caractéristique, teinte masse, peinture après traitement |
| Taille maximale | Limitée par la machine et le format de plaque | Limitée par le volume de four et la manutention |
| Temps de cycle | Quelques minutes | Dizaines de minutes à plus d'une heure |
| Taux de chute matière | Significatif (détourage), recyclable en interne | Quasi nul, dosage à la pièce |
Cas d'usage concrets par secteur
Les listes de secteurs, on en trouve partout. Ce qui compte, c'est de comprendre quel critère a fait basculer la décision dans chaque cas.
Machines industrielles et carénages. Capots de protection, habillages de convoyeurs, portes d'accès. Thermoformage presque systématiquement, pour trois raisons : ce sont des pièces ouvertes, l'aspect compte parce que la machine est vue par le client final, et les séries sont suffisantes. Le critère décisif ici, c'est la finition.
Agroéquipement. Réservoirs de pulvérisateur, bacs de récolte, cuves de traitement. Rotomoulage, sans hésitation. Pièces fermées, contact avec des produits agressifs, exposition permanente aux UV et aux chocs. Le critère décisif : l'étanchéité monobloc, impossible à obtenir en thermoformage sans assemblage.
Mobilier urbain. Jardinières, corbeilles, bornes, assises. Rotomoulage majoritaire, parce que le vandalisme et les intempéries exigent une pièce épaisse, homogène, teintée dans la masse (une rayure ne se voit pas si la couleur traverse la paroi). Le critère décisif : la durabilité en environnement hostile.
Transport et manutention. Bacs, conteneurs, caisses palettes, coffres. Rotomoulage pour les volumes fermés et les doubles parois isolées, thermoformage pour les plateaux et les intercalaires. Ici, la géométrie tranche seule.
Médical et laboratoire. Habillages d'appareils, capots d'analyseurs, bacs techniques. Thermoformage dominant, parce que les exigences d'aspect sont élevées, les séries limitées mais régulières, et les matières techniques (ABS ignifugé, PC) indispensables. Le critère décisif : la matière.
Nautisme. Réservoirs à eau et à carburant, viviers, flotteurs. Rotomoulage, pour la même raison qu'en agroéquipement : creux, fermé, étanche, résistant. Avec un bonus non négligeable, la flottabilité des pièces creuses.
Aires de jeux. Modules, toboggans, éléments ludiques. Rotomoulage quasi exclusif. Pièces épaisses sans arête vive, résistantes au choc et au climat, teintées masse, et surtout produites en séries modestes avec beaucoup de références différentes. Le critère décisif : le coût d'outillage rapporté au nombre de références.
Traitement de l'eau. Cuves, regards, filtres, bâches de stockage. Rotomoulage, pour la tenue chimique du PE et la géométrie fermée. Le critère décisif : la résistance chimique sur le long terme.
Ce qui ressort de cette revue ? Le rotomoulage domine dès qu'il y a du creux, du fermé, de l'extérieur et de l'agression. Le thermoformage domine dès qu'il y a de l'ouvert, du vu et de l'exigence esthétique. Les exceptions existent, elles sont même intéressantes, mais elles restent des exceptions.
Les trois erreurs qui coûtent cher en phase de conception
Première erreur : choisir le procédé après avoir figé la 3D. C'est de loin la plus fréquente, et la plus douloureuse. Un bureau d'études dessine une pièce dans l'absolu, la valide en interne, la fait valider par le client, puis la soumet à un transformateur qui découvre des rayons trop vifs, des dépouilles absentes, des taux d'étirage impossibles ou un retrait ingérable. Il faut alors reprendre le dessin, refaire valider, et parfois renégocier des interfaces avec les pièces voisines. On ne conçoit pas une pièce puis on choisit un procédé. On conçoit pour un procédé.
Deuxième erreur : raisonner en prix pièce sans amortir l'outillage sur le volume réel. Un procédé peut afficher un prix unitaire inférieur de 15 % et rester le plus cher au total si son outillage est trois fois plus onéreux et que le volume ne suit pas. La seule comparaison honnête, c'est le coût complet sur la durée de vie du produit : outillage plus pièces plus opérations secondaires, divisé par le nombre d'exemplaires réellement prévus. Pas ceux du business plan optimiste. Ceux du carnet de commandes.
Troisième erreur : se tromper de référentiel de tolérances. Exiger des cotes d'injection sur une pièce rotomoulée, c'est se garantir un litige. À l'inverse, ignorer l'amincissement des angles sur un thermoformage profond, c'est découvrir en essai que la zone critique fait 1,5 mm au lieu des 4 mm attendus. Chaque procédé a son domaine de précision. Les plans doivent en tenir compte, avec des tolérances différenciées selon les zones fonctionnelles et les zones libres.
Méthode de décision en cinq questions
Un arbre de décision qui tient sur une page, utilisable dès la première réunion de projet.
1. La pièce est-elle creuse et fermée ? Si oui, le rotomoulage part largement favori et il faut de bonnes raisons pour l'écarter. Si non, si c'est une forme ouverte, le thermoformage prend l'avantage.
2. Quel volume annuel, projeté sur trois ans ? Moins de quelques centaines : rotomoulage économiquement confortable. Plusieurs milliers : le temps de cycle devient handicapant, le thermoformage reprend la main. Entre les deux : zone d'arbitrage, à trancher sur les autres critères.
3. Quelle contrainte mécanique, quelle épaisseur cible ? Chocs répétés, charges lourdes, manipulation brutale, exposition extérieure prolongée : rotomoulage. Rigidité de forme, faible poids, sollicitation modérée : thermoformage.
4. Quelles exigences d'aspect et de matière ? Transparence, brillant profond, grainé technique, tenue au feu, bi-matière : thermoformage, sans discussion. Teinte masse, résistance chimique, insensibilité aux UV : rotomoulage.
5. Quel délai avant première livraison ? Les deux procédés sont rapides comparés à l'injection, mais le rotomoulage permet souvent de sortir des premières pièces représentatives plus tôt, avec un outillage plus rustique. Un argument qui pèse quand une homologation ou un salon commande le calendrier.
Si les cinq réponses convergent, le choix est fait. Si elles se contredisent, c'est le signal qu'il faut une consultation croisée : faire chiffrer les deux voies en parallèle, sur le même plan, avec les mêmes hypothèses de volume. L'écart révélé est souvent bien plus parlant que n'importe quel raisonnement théorique.
Et si la réponse était « les deux » ?
Cette hypothèse est presque toujours écartée d'office, alors qu'elle mérite mieux.
Prenons un ensemble technique complet : une machine, un équipement mobile, un module de laboratoire. Rien n'oblige à le produire dans un procédé unique. La structure porteuse, creuse, épaisse, résistante, peut être rotomoulée. Les habillages visibles, les capots, les façades, peuvent être thermoformés dans une matière offrant la finition attendue. Chaque partie de la pièce est produite par le procédé qui lui convient le mieux, et l'ensemble s'assemble.
Cette approche mixte suppose un travail sérieux sur les interfaces : jeux d'assemblage compatibles avec deux référentiels de tolérances différents, dilatations différentielles, points de fixation. Ce n'est pas gratuit. Mais sur des ensembles complexes, le gain global dépasse souvent le surcoût de coordination.
Autre variante intéressante : le changement de procédé dans le cycle de vie du produit. Prototyper et lancer en rotomoulage, avec un outillage léger et un risque financier contenu. Puis, une fois le marché validé et les volumes confirmés, réindustrialiser en thermoformage ou en injection. Cela demande d'anticiper la migration dès la conception initiale, en évitant les partis pris géométriques qui rendraient la bascule impossible. Peu d'entreprises y pensent. Celles qui le font s'épargnent des arbitrages douloureux deux ans plus tard.
Conclusion
Aucun de ces deux procédés n'est supérieur à l'autre. Cette phrase paraît diplomatique, elle est simplement exacte. Le thermoformage et le rotomoulage répondent à des besoins distincts, et le seul mauvais choix consiste à appliquer l'un là où l'autre s'imposait.
La décision se construit sur un faisceau de critères pondérés : la géométrie d'abord, parce qu'elle élimine souvent une option d'emblée. Le volume ensuite, parce qu'il détermine la structure de coût. Puis les contraintes mécaniques, les exigences d'aspect, le calendrier. Chacun de ces critères peut, seul, faire basculer un projet.
Et il y a un moment où ce raisonnement doit avoir lieu : le plus tôt possible. Avant de figer la 3D, avant de valider les interfaces, avant de graver le budget dans le marbre. Une conception pensée pour son procédé coûte moins cher, se produit mieux et dure plus longtemps qu'une conception adaptée après coup.
Le meilleur réflexe reste donc de faire étudier le plan ou le fichier 3D en amont, et d'obtenir un chiffrage comparatif des deux voies avant d'arrêter quoi que ce soit. Une demi-journée d'analyse partagée avec un transformateur qui maîtrise les deux procédés vaut mieux que six mois de correctifs. Transmettez vos plans, exposez vos volumes et vos contraintes : la comparaison chiffrée dira, mieux que n'importe quel article, ce qui convient à votre pièce.