Deux procédés, deux logiques d'enlèvement de matière
Sur le papier, rectification cylindrique et rodage font la même chose : ils enlèvent quelques microns pour amener une pièce dans sa tolérance finale. Dans l'atelier, ce sont deux mondes. Deux façons radicalement différentes de fabriquer une géométrie, et c'est exactement là que se joue le choix.
Beaucoup de bureaux d'études tranchent sur la base d'un Ra inscrit au plan. C'est un réflexe compréhensible, mais souvent insuffisant. Parce que la vraie question n'est pas « quelle rugosité ? » mais « d'où vient la géométrie de ma surface ? ».
La rectification cylindrique : une géométrie imposée par la machine
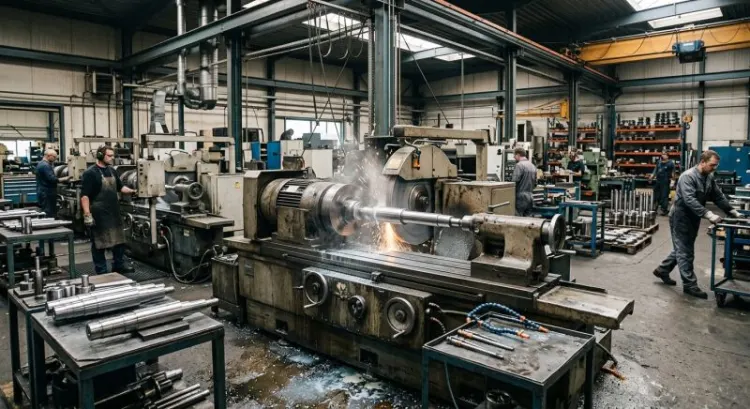
En rectification, la pièce tourne entre pointes ou en mandrin, et une meule vient enlever la matière. La cote finale, la rectitude, la coaxialité : tout cela découle de la précision de la machine elle-même. Des broches, des glissières, des pointes, du bâti.
Autrement dit, la surface obtenue est la copie de la trajectoire outil. Une machine bien réglée, thermiquement stabilisée, avec une meule correctement dressée, produira une pièce conforme. Une machine qui dérive produira une pièce qui dérive de la même façon. C'est mécaniquement logique, et c'est aussi une force : on peut corriger, compenser, décaler.
Ce point est fondamental. La rectification est un procédé référencé. Elle sait dire à une portée : « tu seras à 3 microns de l'axe de cette autre portée ». Aucun autre procédé de finition ne fait ça aussi bien.
Le rodage : une géométrie obtenue par autogénération
Le rodage, lui, fonctionne à l'inverse. L'outil, une tête expansible équipée de pierres abrasives, ne connaît pas la position de l'alésage. Il flotte. Il s'aligne sur le trou existant, se dilate, et frotte sur toute la circonférence en combinant rotation et mouvement alternatif.
Résultat : les points hauts sont enlevés en priorité. Passe après passe, la matière restante s'uniformise et la forme s'améliore d'elle-même. On appelle ça l'autogénération de forme, et c'est franchement élégant comme principe. L'outil ne sait pas où il est, mais il sait rendre un trou rond et droit.
La contrepartie tombe sous le sens : si l'alésage est décalé de 0,15 mm par rapport à sa référence, il le restera après rodage. Le rodage améliore la forme, jamais la position.
Pourquoi cette différence conditionne tout le reste du choix
Retenons cette phrase, elle vaut tous les tableaux comparatifs du monde : la rectification impose une géométrie, le rodage révèle celle qui existe déjà.
À partir de là, tout s'éclaire. Une pièce avec trois portées à respecter en coaxialité ? Rectification. Un fût de 400 mm de long dans lequel il faut garantir 5 microns de cylindricité sur toute la longueur ? Rodage. Une chemise hydraulique qui exige les deux ? Les deux, dans cet ordre.
Ce que chaque procédé sait réellement tenir
Passons aux chiffres. Avec une précaution : les valeurs qui suivent correspondent à ce qu'un atelier équipé tient en série, pas à un record obtenu sur une pièce unique par un régleur chevronné un jour de grâce. La nuance a son importance quand on chiffre une production de 5 000 pièces par an.
Tolérances dimensionnelles atteignables (IT et intervalles réalistes en série)
En rectification cylindrique classique, on travaille couramment en IT5 à IT6, soit typiquement 5 à 13 microns d'intervalle selon le diamètre. Sur des machines de haute précision, avec pilotage en température et mesure en process, l'IT4 devient accessible, parfois mieux. Sur des diamètres modestes, descendre à 2 ou 3 microns d'intervalle reste faisable, mais le prix de revient grimpe vite.
Le rodage joue dans la même cour côté dimension : IT5, IT6, avec des dispersions de 3 à 8 microns sur des alésages de diamètre moyen. Certaines applications moteur descendent sous les 5 microns d'intervalle avec mesure pneumatique intégrée et correction automatique de l'expansion.
Donc, sur la seule cote, l'écart est faible. Ce n'est pas le critère discriminant. Ce qui départage vraiment ces procédés vient après.
États de surface : Ra, Rz, et surtout la courbe d'Abbott
Une rectification de finition soignée donne un Ra entre 0,2 et 0,8 µm. En rectification fine, avec une meule à grain serré et une passe d'étincelage, on descend sous 0,1 µm.
Le rodage couvre un spectre comparable : de 0,1 à 0,8 µm en standard, et bien en dessous en rodage plateau. Là encore, égalité apparente.
Sauf que le Ra est un indicateur pauvre. Deux surfaces au même Ra peuvent se comporter de façon opposée en fonctionnement. C'est pourquoi les secteurs exigeants raisonnent en paramètres d'Abbott : Rpk (crêtes qui vont s'user au rodage moteur), Rk (cœur portant), Rvk (creux qui retiennent l'huile).
Et c'est là que le rodage prend un avantage net. La géométrie croisée de ses rayures crée un profil dissymétrique, avec un cœur portant large et des vallées profondes. La rectification, elle, laisse un profil plus symétrique, avec des crêtes marquées. Pour une portée de roulement, c'est parfait. Pour un fût de piston, beaucoup moins.
Défauts de forme : circularité, cylindricité, rectitude, conicité
Voilà le vrai terrain de départage.
En rectification, la circularité dépend de la broche et de la mise en position. On tient couramment 1 à 3 microns. La cylindricité sur une pièce courte est excellente. Sur une pièce longue et souple, elle se dégrade : flexion sous effort de coupe, lunettes mal réglées, échauffement différentiel.
En rodage, la circularité et la cylindricité descendent régulièrement sous les 2 microns, y compris sur des longueurs importantes. Le procédé corrige activement l'ovalisation, la conicité et le tonneau hérités des opérations amont. Un alésage sortant d'alésage avec 15 microns d'ovalisation peut ressortir à 2 microns après rodage. C'est spectaculaire, et c'est reproductible.
En revanche, aucun rodage ne redressera un axe de trou mal positionné. Aucun.
Le tableau comparatif de synthèse
| Critère | Rectification cylindrique | Rodage |
|---|---|---|
| Tolérance dimensionnelle usuelle | IT4 à IT6 | IT4 à IT6 |
| Rugosité Ra | 0,05 à 0,8 µm | 0,05 à 0,8 µm |
| Circularité | 1 à 3 µm | 0,5 à 2 µm |
| Cylindricité sur grande longueur | Sensible à la flexion | Excellente, autogénérée |
| Correction de position et coaxialité | Oui, c'est sa force | Non, jamais |
| Surfaces extérieures | Oui, domaine naturel | Possible mais marginal |
| Alésages profonds (L/D > 5) | Difficile | Domaine de prédilection |
| Surépaisseur de finition | 0,1 à 0,4 mm | 0,02 à 0,15 mm |
| Portance et rétention de lubrifiant | Moyenne | Excellente (cross-hatch) |
| Risque de brûlure thermique | Réel | Quasi nul |
Rectification cylindrique : quand elle s'impose
Extérieur, intérieur, en plongée ou en passe : les configurations courantes
La rectification extérieure couvre l'essentiel des arbres, axes, broches et tiges. Deux modes coexistent. En plongée, la meule descend perpendiculairement et usine une portée sur toute sa largeur d'un coup : rapide, régulier, idéal pour les séries. En passe longitudinale, la meule est plus étroite et balaie la longueur : plus lent, mais plus souple sur les longues portées et les diamètres variables.
La rectification intérieure suit la même logique avec une petite meule montée sur broche rapide. Elle traite des alésages courts avec exigence de position. Sa limite arrive vite : plus l'alésage est petit et profond, plus la broche devient élancée, plus elle fléchit.
La rectification sans centres, elle, tient une place à part : cadences très élevées sur des pièces simples et sans épaulement, avec une excellente circularité, mais aucune référence de coaxialité vis-à-vis d'un autre diamètre.
Le cas des pièces à épaulements, portées multiples et références coaxialités
Prenons un arbre de transmission. Deux portées de roulement, un épaulement de butée, une portée de joint. Le plan demande 0,008 mm de coaxialité entre les portées et une perpendicularité d'épaulement de 0,01 mm.
Une seule solution raisonnable : rectifier l'ensemble en une prise, entre pointes, sans démonter. Les centres deviennent la référence commune, et toutes les portées héritent de la même précision d'axe. Sortir la pièce entre deux opérations, c'est réintroduire une erreur de reprise qui mangera la moitié du budget de tolérance.
Ce raisonnement, aucun rodage ne peut le tenir. La question ne se pose même pas.
Correction de position et de coaxialité : ce que le rodage ne fera jamais
Insistons, parce que c'est l'erreur la plus fréquente en consultation. Un client arrive avec un plan portant 0,01 mm de coaxialité sur un alésage, et demande un rodage parce qu'un confrère lui a parlé de cylindricité au micron.
Le rodage tiendra la cylindricité. Il ne tiendra jamais la coaxialité, parce qu'il n'a physiquement aucun moyen de savoir où se trouve la référence. La tête flotte, elle suit le trou. Si le trou penche, elle penche avec lui.
Dans ce cas, la seule gamme viable consiste à rectifier l'alésage pour fixer sa position et son axe, puis à roder pour parfaire la forme et l'état de surface. Deux opérations, deux fonctions distinctes.
Matériaux durs, traités, revêtus : la rectification en finition après traitement thermique
La rectification excelle après trempe. Aciers cémentés à 60 HRC, aciers à outils, inox durcis, fontes trempées : la meule ne s'en émeut pas. C'est même sa raison d'être historique, puisqu'elle intervient là où le carbure commence à souffrir.
Elle traite également les revêtements durs : chrome dur, carbures projetés HVOF, céramiques. Avec des meules diamant ou CBN adaptées, et des conditions de coupe spécifiques, on obtient des surfaces conformes sur des matières que rien d'autre ne travaille correctement.
Un point d'attention sur le chrome dur : la surépaisseur de dépôt doit être calculée pour permettre une reprise complète sans percer la couche. Un chromage de 30 microns rectifié de 25 microns ne laisse plus grand-chose, et la moindre dérive de forme met le substrat à nu.
Limites : brûlures, contraintes résiduelles, sous-couche affectée thermiquement
La rectification génère de la chaleur. Beaucoup. L'essentiel de l'énergie de coupe se transforme en flux thermique dans la pièce, pas dans le copeau.
Quand ça dérape, la surface subit un revenu local, parfois une retrempe superficielle avec martensite non revenue. Visuellement, ça donne des taches bleuâtres ou brunes. Métallurgiquement, ça donne des contraintes de traction en surface, une chute de dureté, et une amorce de fissuration en fatigue.
Sur une portée de roulement fortement chargée, une brûlure invisible à l'œil peut réduire la durée de vie d'un facteur trois. D'où le contrôle par attaque nital sur les pièces critiques, et la surveillance des paramètres : usure de meule, dressage, débit et orientation d'arrosage.
Autre limite plus prosaïque : les pièces souples. Un arbre long et fin fléchit sous l'effort de meule. On compense avec des lunettes, on réduit les passes, mais la cadence en pâtit.
Rodage : quand il devient incontournable
Alésages profonds et rapports L/D élevés
C'est le domaine où le rodage n'a pas de concurrent sérieux. Un fût de vérin de 80 mm de diamètre et 600 mm de long, soit un L/D de 7,5. Comment garantir 5 microns de cylindricité sur toute la longueur ?
Une broche de rectification intérieure devrait être longue et fine, donc flexible, donc incapable de tenir la forme. Le rodage, lui, s'en moque : les pierres portent sur une grande longueur, l'outil s'auto-aligne, la matière en excès disparaît progressivement.
Sur des L/D de 15 ou 20, avec un outillage adapté et des passes maîtrisées, le rodage reste opérationnel. C'est même la seule voie industriellement crédible.
Reprise de la cylindricité et suppression de l'ovalisation résiduelle
Une pièce serrée en mors trois points se déforme élastiquement. On alèse rond, on desserre, la pièce revient à sa forme libre et l'alésage devient trilobé. Classique, et souvent découvert au contrôle final.
Le rodage résout ça élégamment, parce qu'il travaille en effort radial faible et réparti. La pièce ne se déforme pratiquement pas, et l'outil enlève les lobes restants. Un alésage à 12 microns de trilobé ressort à 2 microns.
Idem pour la conicité après traitement thermique, ou pour le tonneau laissé par un alésoir fatigué. Le rodage nettoie ces défauts, pourvu qu'on lui laisse la surépaisseur nécessaire.
Le cross-hatch : géométrie de rayures, angle et fonction tribologique
Le motif croisé, ou cross-hatch, résulte de la combinaison entre rotation et va-et-vient. L'angle entre les deux réseaux de rayures se règle par le rapport des deux vitesses, et ce n'est pas un détail esthétique.
Un angle serré, autour de 20 à 30°, favorise l'étanchéité et limite la consommation d'huile. Un angle ouvert, entre 45 et 60°, favorise le transport et la distribution du lubrifiant. Les constructeurs moteur passent un temps considérable à optimiser cette valeur, parce qu'elle pilote directement la consommation d'huile et l'usure des segments.
Une surface rectifiée ne présente rien de comparable. Ses rayures sont parallèles, orientées dans un seul sens, sans réseau croisé. Pour une fonction de glissement lubrifié, la différence de comportement est mesurable dès les premières heures de fonctionnement.
Portance, rétention d'huile et rodage plateau
Le rodage plateau pousse la logique plus loin. Une première passe crée les vallées profondes qui stockeront l'huile. Une seconde passe, plus douce et plus fine, arase les crêtes pour créer immédiatement une large surface portante.
Le gain ? Le rodage supprime le temps qu'aurait pris l'usure naturelle pour aplanir les crêtes. La pièce sort de production avec une surface déjà « rodée », d'où moins de particules d'usure au démarrage, moins de risque de grippage, et une consommation d'huile stabilisée dès les premières heures.
Cette technique s'est généralisée sur les fûts moteur. Elle se transpose très bien sur les corps de vérins, les guides hydrauliques et les compresseurs.
Limites : pas de correction de position, surépaisseur faible, entrée matière contrainte
Trois contraintes à connaître avant de s'engager.
D'abord, la position. On l'a dit, mais ça mérite d'être répété autant de fois que nécessaire : le rodage ne corrige pas un axe.
Ensuite, la surépaisseur. Le rodage enlève typiquement 0,02 à 0,15 mm au diamètre. Au-delà, les temps de cycle explosent et l'usure des pierres devient prohibitive. Impossible de rattraper un alésage sous-usiné de 0,4 mm : la reprise serait plus longue qu'un alésage complet.
Enfin, l'état de départ. Un alésage brut trop irrégulier, avec des rayures profondes ou des marques de broutage, imposera un temps de rodage disproportionné. L'opération amont doit être propre. Le rodage affine, il ne répare pas.
La question décisive : quelle caractéristique pilote votre pièce ?
Sur un plan chargé de vingt cotes, une seule ou deux commandent réellement la fonction. Les identifier, c'est avoir déjà choisi son procédé.
Si la cote et la position priment : rectification
Coaxialité entre portées, perpendicularité d'épaulement, battement, position par rapport à une référence : ces spécifications appellent la rectification. Elles décrivent des relations géométriques entre surfaces, et seule une machine référencée sait les produire.
Signal simple à repérer : dès qu'un cadre de tolérance géométrique renvoie à une lettre de référence A, B ou C, on est dans le territoire de la rectification.
Si la forme et la fonction de surface priment : rodage
Cylindricité sur grande longueur, circularité au micron, paramètres d'Abbott spécifiés, angle de cross-hatch imposé, exigence d'étanchéité dynamique : le rodage devient la réponse.
Signal tout aussi simple : dès qu'un plan mentionne Rpk, Rvk, Mr1, Mr2 ou un angle de rayure, le rodage est déjà implicitement prescrit. Ces paramètres ne se produisent pas autrement.
Si les deux priment : la chaîne rectification puis rodage
Cas fréquent sur les pièces hydrauliques haute pression. L'alésage doit être positionné avec précision et présenter une surface de glissement irréprochable.
La gamme s'écrit alors naturellement : rectification intérieure pour fixer la cote, l'axe et la position, en laissant 0,03 à 0,05 mm ; puis rodage pour la forme finale et l'état de surface fonctionnel.
Le point délicat est le partage des surépaisseurs. Trop peu, et le rodage ne parvient pas à effacer les traces de meule. Trop, et le temps de rodage devient déraisonnable. Cette répartition se cale sur les premières pièces, puis se fige.
Arbre de décision en cinq questions
- Surface extérieure ou intérieure ? Extérieure, la rectification s'impose presque toujours. Intérieure, la question reste ouverte.
- Le plan porte-t-il une tolérance de position ou de coaxialité ? Oui, il faut une passe de rectification. Aucun contournement possible.
- Quel est le rapport longueur sur diamètre ? Au-delà de 4 ou 5, le rodage prend l'avantage. Au-delà de 8, il devient la seule voie.
- La surface travaille-t-elle en glissement lubrifié ou en étanchéité dynamique ? Si oui, le rodage apporte un gain fonctionnel réel, pas cosmétique.
- Quelle surépaisseur reste-t-il après l'opération précédente ? Au-delà de 0,2 mm au diamètre, il faut une rectification pour dégrossir avant tout rodage.
Cinq questions, quelques minutes, et le choix devient évident dans huit cas sur dix. Les deux restants méritent un essai.
La gamme complète : penser en chaîne, pas en opération isolée
Une erreur récurrente consiste à raisonner opération par opération. La finition ne se choisit pas isolément : elle hérite de tout ce qui la précède, et une gamme mal bâtie en amont rend impossible une finition pourtant simple sur le papier.
Répartition des surépaisseurs entre ébauche, semi-finition et finition
Un ordre de grandeur qui fonctionne sur une pièce acier de diamètre moyen : ébauche laissant 0,5 à 1 mm au diamètre, semi-finition laissant 0,15 à 0,3 mm, finition consommant le reste.
Après traitement thermique, il faut anticiper les déformations. Une pièce cémentée peut bouger de 0,1 à 0,3 mm selon sa géométrie, sa masse et le procédé. Une surépaisseur de finition insuffisante, et certaines zones ne seront pas touchées par la meule : la pièce sort avec des plages brutes non reprises.
Trop de surépaisseur, à l'inverse, allonge le temps de rectification et augmente le risque thermique, puisqu'il faut enlever davantage de matière avec un procédé peu efficace énergétiquement. L'équilibre se trouve sur les premières pièces, jamais dans un tableau générique.
Traitement thermique : avant ou après la finition ?
La règle générale : le traitement thermique précède la finition. Toute déformation induite est ensuite rattrapée par rectification ou rodage.
Des exceptions existent. Une nitruration, peu déformante et créant une couche mince, se place parfois après une rectification fine, avec un simple polissage ensuite. Un chromage dur se dépose sur une pièce déjà rectifiée, puis se rectifie à la cote. Un revêtement PVD, très fin, ne se reprend pas du tout.
Ce qu'il faut éviter absolument : découvrir après coup qu'un traitement de surface a modifié la cote sans que la gamme ne l'ait prévu. Un chromage de 20 microns au rayon, ce sont 40 microns au diamètre. Sur une tolérance à 10 microns, l'affaire est pliée.
Bridage, mise en position et déformation élastique de la pièce
Sujet sous-estimé, et pourtant responsable d'une bonne part des non-conformités de forme.
Une bague à paroi mince serrée en mors durs se déforme. On usine rond sous contrainte, on desserre, la pièce revient à sa forme naturelle et la cote change. Sur des parois fines, les écarts se comptent en dizaines de microns.
Les parades sont connues : mors doux tournés à la cote, mandrins expansibles, serrage axial contre une face, bridage par tirant, ou fixation magnétique quand la géométrie le permet. Sur les cas critiques, on mesure la pièce bridée et débridée pour quantifier l'écart.
Un dernier réflexe utile : mesurer une pièce toujours dans les mêmes conditions de bridage que celles du contrôle final. Sinon, on compare des choses différentes et on court après un fantôme.
Nettoyage, ébavurage et propreté résiduelle après rodage
Le rodage laisse des résidus. Particules abrasives détachées des pierres, copeaux fins, huile de rodage chargée. Ces résidus se logent dans les vallées de la surface, précisément là où on voulait de l'huile propre.
Sur une chemise moteur ou un corps de vérin, une propreté insuffisante provoque une usure accélérée dès le démarrage. Les cahiers des charges automobiles imposent d'ailleurs des seuils de propreté chiffrés, exprimés en milligrammes de résidus par pièce, avec granulométrie maximale.
Le lavage doit donc être pensé dès la conception de la gamme : brossage, ultrasons, rinçage, séchage. Ce n'est pas une opération accessoire à caser en fin de flux. C'est une opération de production à part entière, avec ses paramètres et son contrôle.
Même logique pour l'ébavurage. Une arête vive en entrée d'alésage abîme un joint au montage et fait fuir un vérin neuf. Le chanfrein doit être défini au plan, pas laissé à l'appréciation de l'opérateur.
Coût, cadence et volume de production
Temps de cycle et taux d'occupation machine
La rectification en plongée est rapide sur des portées courtes : quelques dizaines de secondes par portée, dressage de meule compris quand il est automatisé. Sur des portées longues en passe, on monte à plusieurs minutes.
Le rodage se chiffre en fonction de la surépaisseur, de la longueur et de la matière. Comptez de trente secondes à plusieurs minutes par alésage. Les machines multibroches permettent de traiter plusieurs pièces simultanément, ce qui change complètement l'économie en grande série.
Un point souvent oublié dans les comparaisons : le temps de réglage. Une rectifieuse demande un changement de meule, un dressage, un calage, une série de pièces d'essai. Une rodeuse demande un changement d'outil et un réglage d'expansion. Sur des petites séries répétitives, ces temps pèsent lourd, parfois plus que le temps d'usinage lui-même.
Coût des consommables : meules, dressage, pierres, expansion des outils
En rectification, la meule constitue le poste principal. Une meule conventionnelle en corindon coûte peu mais s'use vite et demande un dressage fréquent. Une meule CBN coûte cher à l'achat, mais tient des milliers de pièces avec une stabilité dimensionnelle remarquable. Sur des séries importantes, le CBN devient rentable, parfois très largement.
Le diamant de dressage se consomme également, et un dressage mal réglé dégrade l'état de surface tout en augmentant les efforts de coupe. C'est un poste discret, mais il conditionne la qualité.
En rodage, les pierres abrasives s'usent en fonction de la matière et de la surépaisseur. L'outil expansible demande une maintenance régulière : jeux, ressorts, cônes d'expansion. Un outil fatigué perd sa capacité à générer une forme correcte, et la dérive s'installe insidieusement.
Investissement, sous-traitance et seuil de rentabilité selon la série
Une rectifieuse cylindrique CNC de bonne facture représente un investissement significatif. Une rodeuse verticale de production également, sans compter l'outillage spécifique par diamètre.
Le calcul se pose donc en fonction des volumes. En dessous de quelques milliers de pièces par an, sur des références variables, la sous-traitance reste généralement plus rationnelle : on achète une compétence, un parc machine et une métrologie sans immobiliser de capital ni de compétence rare.
Au-delà, avec des références stables et des cadences soutenues, l'internalisation se discute sérieusement. À condition d'intégrer dans le calcul la formation, la métrologie associée, la maintenance et le temps de montée en compétence. Une rectifieuse mal exploitée coûte plus cher qu'une sous-traitance bien pilotée.
Le coût caché du rebut et des retouches
Une pièce rebutée en finition emporte avec elle toute la valeur ajoutée accumulée : matière, tournage, fraisage, traitement thermique, transport. Sur une pièce hydraulique complexe, la finition représente peut-être 15 % du coût total, mais un rebut à ce stade détruit 100 % de la valeur.
D'où l'intérêt d'un procédé capable et stable, plutôt qu'un procédé théoriquement plus rapide mais générant 3 % de rebut. Le calcul de coût complet donne souvent un résultat contre-intuitif, et c'est précisément pour ça qu'il faut le faire.
Sans oublier les retouches, ce coût gris qui n'apparaît dans aucun tableau : reprise manuelle, tri à 100 %, retard de livraison, litige client. Rien de tout cela ne figure au devis, mais tout le monde le paye.
Contrôle et validation : prouver la tolérance, pas la supposer
Moyens de mesure adaptés (rugosimètre, machine de forme, appareil de mesure d'alésage)
Une tolérance de 3 microns ne se contrôle pas au pied à coulisse. Ça paraît évident, et pourtant.
Pour la dimension, il faut des comparateurs à levier étalonnés sur cale, des micromètres à bain thermostaté, ou des appareils de mesure d'alésage à deux ou trois touches. En production, la mesure pneumatique offre une excellente répétabilité et se prête bien à l'intégration machine.
Pour la forme, seule une machine de mesure de circularité ou de cylindricité donne un résultat exploitable. Un comparateur sur marbre détecte un battement, pas une circularité au sens normalisé. La confusion entre les deux est courante et mène à des débats stériles entre client et fournisseur.
Pour l'état de surface, le rugosimètre à palpeur reste la référence. Encore faut-il régler la longueur de base, le filtre et la direction de mesure. Une mesure de Ra prise le long des rayures au lieu de perpendiculairement donne une valeur flatteuse et parfaitement fausse.
Incertitude de mesure face à des tolérances de quelques microns
Règle de bon sens : l'incertitude du moyen de mesure ne devrait pas dépasser 10 % de l'intervalle de tolérance, 20 % à la rigueur.
Sur une tolérance de 5 microns, il faut donc une incertitude de 0,5 à 1 micron. Ce niveau n'est pas atteignable avec un moyen d'atelier ordinaire dans un environnement ordinaire. Il exige un moyen étalonné, une procédure écrite, un opérateur formé et un local maîtrisé.
Faute de quoi, on rebute des pièces bonnes et on accepte des pièces mauvaises. Les deux erreurs coûtent, mais la seconde coûte beaucoup plus cher, parce qu'elle se découvre chez le client.
Température, stabilisation et conditions de métrologie
L'acier se dilate d'environ 11,5 microns par mètre et par degré. Sur un diamètre de 100 mm, un écart de 3 °C représente à peu près 3,5 microns. Autrement dit, le tiers d'une tolérance IT5.
Une pièce mesurée en sortie de machine, encore chaude, sera systématiquement hors cote. Une pièce livrée l'hiver et contrôlée sans stabilisation également. Ces situations créent des litiges qui n'ont aucune réalité technique.
Sur des tolérances serrées, la stabilisation à 20 °C n'est pas une coquetterie de laboratoire : c'est une condition de validité de la mesure. Les temps de stabilisation se comptent en heures pour des pièces massives, et ça doit figurer dans le planning.
Capabilité procédé : Cp et Cpk comme critère de choix objectif
Voilà le vrai juge de paix, celui qui remplace les débats d'opinion par des chiffres.
Le Cp mesure la dispersion du procédé face à l'intervalle de tolérance. Le Cpk intègre en plus le centrage. Un procédé avec un Cpk supérieur à 1,33 est généralement considéré comme apte ; les secteurs très exigeants réclament 1,67 ou davantage.
L'intérêt pratique est immédiat : entre deux procédés capables de tenir la cote sur une pièce d'essai, celui qui affiche le meilleur Cpk sur une présérie donnera moins de rebut, moins de tri et moins de surprises. Ce n'est plus une question de préférence d'atelier, c'est une donnée mesurée.
Sur un lancement série avec tolérances serrées, une étude de capabilité sur trente à cinquante pièces représente un investissement modeste au regard de ce qu'elle évite.
Cas concrets par secteur
Hydraulique et pneumatique : chemises, tiges, corps de vérins
Le secteur hydraulique cumule les deux exigences, ce qui en fait un excellent terrain d'illustration.
La tige de vérin est rectifiée : diamètre précis, rectitude, état de surface fin pour préserver les joints, souvent chromée puis rectifiée ou polie. Le corps est rodé : cylindricité sur toute la course, cross-hatch pour retenir le lubrifiant, absence d'ovalisation pour garantir l'étanchéité du piston.
Un corps de vérin ovalisé de 10 microns fuira, quelle que soit la qualité des joints. Un corps rodé à 2 microns tiendra la pression pendant des années. La différence de coût entre les deux est marginale ; la différence de fiabilité, non.
Transmission et roulements : portées, arbres, bagues
Territoire naturel de la rectification. Une portée de roulement exige un diamètre à quelques microns, une circularité fine, et une coaxialité stricte avec les autres portées de l'arbre.
Le montage d'un roulement sur une portée mal dimensionnée modifie le jeu interne et raccourcit la durée de vie de façon spectaculaire. Quelques microns de trop au serrage, et le jeu de fonctionnement disparaît, la température monte, la graisse se dégrade. La chaîne de causalité est bien documentée.
Les bagues intérieures et extérieures de roulements sont d'ailleurs elles-mêmes rectifiées, puis superfinies pour la piste. Encore une chaîne rectification puis finition, appliquée à très grande échelle.
Moteur : fûts, guides, alésages de bielle
Le fût de cylindre reste l'application emblématique du rodage. Trois passes typiques : ébauche pour la cote et la forme, finition pour la structure de surface, puis rodage plateau pour la portance immédiate.
Les alésages de tête de bielle relèvent d'une autre logique. Ils demandent une cylindricité et une cote très précises, avec la contrainte du chapeau rapporté. Rodage également, avec des outillages dédiés et un contrôle serré.
Les guides de soupape combinent longueur, petit diamètre et exigence de forme. Rodage encore, avec des outils de faible diamètre et un pilotage fin de l'expansion.
Médical et aéronautique : traçabilité et exigences documentaires
Ici, la difficulté n'est plus seulement technique.
Tenir 3 microns sur une pièce d'implant ou de vanne aéronautique, un atelier compétent sait le faire. Le prouver, le documenter, tracer la matière, les paramètres, les moyens de contrôle et l'étalonnage, avec un dossier qui résistera à un audit trois ans plus tard : c'est une autre affaire, et c'est souvent là que se joue la sélection du fournisseur.
Le procédé de finition doit alors être qualifié, figé, et toute modification requalifiée. Changer de fournisseur de meule ou de pierre n'est plus un détail d'approvisionnement, mais une modification de procédé. Cette rigidité a un coût. Elle a aussi une raison d'être.
Les erreurs qui coûtent cher
Surspécifier une tolérance sans besoin fonctionnel
C'est l'erreur la plus fréquente, et probablement la plus coûteuse à l'échelle d'un programme.
Un concepteur pressé, dans le doute, resserre. Il écrit h5 là où h7 suffirait, ou impose un Ra 0,2 sur une surface qui ne frotte contre rien. Chaque cran de tolérance en moins multiplie le coût de finition, parfois par deux ou trois.
La question à se poser avant de figer une cote : que se passe-t-il fonctionnellement si cette valeur dérive de 10 microns ? Si la réponse est « rien », la tolérance est trop serrée. Si la réponse est « le roulement chauffe », elle est justifiée.
Un bon fournisseur pose cette question. Un très bon fournisseur propose un allègement chiffré, avec l'économie associée.
Spécifier un Ra sans spécifier la forme ni la portance
Deuxième erreur classique, déjà évoquée mais qui mérite son paragraphe.
Un plan qui porte « Ra 0,4 » et rien d'autre laisse tout ouvert. La surface peut être rectifiée, rodée, polie, tournée finement ou galetée. Toutes tiendront le Ra. Aucune ne se comportera pareil en service.
Si la fonction dépend du glissement lubrifié, il faut spécifier les paramètres d'Abbott, éventuellement l'angle de cross-hatch, et le sens de mesure. C'est plus long à écrire. C'est infiniment plus court à valider ensuite.
Choisir le procédé avant d'avoir figé la gamme amont
Décider « ce sera du rodage » avant de savoir comment l'alésage sera réalisé, avec quelle surépaisseur et après quel traitement, c'est mettre la charrue devant les bœufs.
Le résultat classique : un alésage sortant d'ébauche avec 0,4 mm de surépaisseur qu'il faut roder, opération interminable ; ou à l'inverse un alésage déjà à la cote qui ne laisse rien à enlever, donc impossible à finir correctement.
La finition se conçoit en même temps que la gamme, pas après. Idéalement avec le fournisseur autour de la table, dès la phase de conception. Une heure de discussion à ce stade économise souvent plusieurs semaines de mise au point.
Négliger la reprise après traitement de surface
Un traitement de surface modifie la cote. Toujours. Chromage dur, nickel chimique, projection thermique, anodisation dure : chacun ajoute une épaisseur qu'il faut soit intégrer à la tolérance, soit reprendre en usinage.
Beaucoup de non-conformités viennent de là. La pièce sort conforme de rectification, part au traitement, revient hors cote, et personne n'avait prévu la reprise. On improvise alors dans l'urgence, avec les résultats qu'on imagine.
La gamme doit donc préciser : cote avant traitement, épaisseur déposée attendue avec sa tolérance, cote finale après reprise. Écrit noir sur blanc, validé par tout le monde.
Comment arbitrer sur votre pièce
Les informations à réunir avant de consulter
Pour obtenir une réponse pertinente rapidement, quelques éléments suffisent, mais ils sont indispensables.
- Le plan coté complet, avec les tolérances géométriques et leurs références.
- La matière exacte et son état : brut, trempé, cémenté, nitruré, avec la dureté visée.
- La fonction de la surface : glissement, étanchéité, montage serré, roulement, guidage.
- Le volume annuel et la taille des lots, qui pilotent l'organisation autant que le procédé.
- La gamme amont déjà définie, ou l'indication qu'elle reste ouverte.
- Les moyens de contrôle disponibles côté client et le mode de réception convenu.
Ce dernier point mérite qu'on s'y attarde. Se mettre d'accord sur la façon de mesurer avant de produire évite la quasi-totalité des désaccords de réception. Une mesure, deux protocoles, deux résultats différents : le débat est perdu d'avance pour les deux parties.
Faire valider la faisabilité par un essai avant lancement série
Sur des tolérances serrées, l'essai n'est pas une précaution excessive, c'est la démarche normale.
Une présérie de quelques pièces permet de valider la faisabilité réelle, de mesurer la dispersion effective, de caler les surépaisseurs et de vérifier le comportement de la matière au traitement. Elle révèle aussi les surprises : une nuance qui se déforme plus que prévu, un bridage qui marque, une propreté difficile à atteindre.
Trouver ces difficultés sur cinq pièces coûte peu. Les trouver sur un lot de mille coûte beaucoup, et ternit durablement une relation client-fournisseur qui aurait pu bien se passer.
Passer à l'étude de votre besoin
Rectification ou rodage : la réponse n'existe pas dans l'absolu. Elle dépend de la fonction de la pièce, de la nature des tolérances inscrites au plan, de la gamme amont et du volume à produire.
Ce qui existe, en revanche, c'est une méthode d'analyse. Identifier la caractéristique qui pilote la fonction, vérifier si elle relève de la position ou de la forme, examiner la faisabilité de la chaîne complète, et valider par la mesure plutôt que par l'habitude.
Un échange sur votre plan, avec les bonnes questions posées dès le départ, permet généralement de trancher en une conversation. Et parfois d'alléger une tolérance qui ne servait à rien, ce qui reste la plus élégante façon de réduire un coût de production.